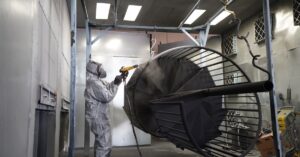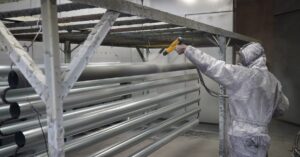
No universo da pintura industrial, onde cada detalhe impacta diretamente na durabilidade, proteção e estética do produto final, a qualidade do acabamento é inegociável. A pintura eletrostática, renomada por sua eficiência e alta resistência à corrosão, pode, ocasionalmente, apresentar desafios. Um desses é o temido “efeito casca de laranja” – um defeito visual que compromete a lisura e o brilho da superfície, afetando a percepção de valor e, em alguns casos, até mesmo a performance da camada protetora. Entender suas causas, identificar o problema e aplicar as correções certas é fundamental para indústrias, metalúrgicas e fabricantes que buscam a excelência em seus processos de acabamento metálico e longevidade.
Desvendando o Efeito Casca de Laranja na Pintura Eletrostática
O defeito de casca de laranja, ou “orange peel”, é uma irregularidade na superfície da camada de tinta que se assemelha à textura da casca de uma laranja. Em vez de um acabamento metálico liso e uniforme, a superfície apresenta ondulações ou covinhas, resultando em uma perda notável de brilho e reflexão. Embora possa parecer um problema meramente estético, em aplicações industriais, a uniformidade da espessura de película é crucial para garantir a plena aderência e a efetiva proteção contra agentes corrosivos, como comprovado por rigorosos testes de resistência à corrosão (salt spray).
Principais Causas do Efeito Casca de Laranja na Pintura Eletrostática a Pó
A ocorrência da casca de laranja na pintura eletrostática a pó geralmente está intrinsecamente ligada a uma combinação de fatores no processo. A compreensão e controle rigoroso desses elementos são essenciais para evitar o defeito e garantir um acabamento metálico superior.
Espessura Excessiva de Pó
Aplicar uma camada muito espessa de pó é uma das causas mais comuns. Quando a camada de pó é excessivamente densa, as partículas não conseguem fluir e nivelar adequadamente durante a cura em estufa. A alta viscosidade impede que as partículas se coalesçam em uma superfície perfeitamente lisa antes que o processo de polimerização se complete. É importante lembrar que cada tipo de pó, seja pó epóxi, poliéster ou epóxi-poliéster, tem sua faixa ideal de espessura de película para um acabamento metálico impecável.
Temperatura e Tempo de Cura em Estufa Inadequados
A temperatura e o tempo de cura são fatores críticos para o fluxo e o nivelamento do pó, impactando diretamente o acabamento metálico final.
- Temperatura de Estufa Muito Baixa: Se a temperatura da estufa for insuficiente, o pó não derreterá e fluirá completamente, resultando em um acabamento irregular. A polimerização pode ocorrer antes que o nivelamento total seja alcançado.
- Temperatura de Estufa Muito Alta ou Tempo de Cura Excessivo: Paradoxalmente, temperaturas excessivamente altas ou tempos de cura prolongados também podem ser prejudiciais. Isso pode levar a uma cura muito rápida (pré-cura), onde o pó se torna viscoso demais e polimeriza antes de conseguir se nivelar, “congelando” as ondulações e perpetuando o efeito casca de laranja.
A calibração precisa e o monitoramento constantes do forno são fundamentais para o sucesso da cura em estufa e para a obtenção de um acabamento metálico de alta qualidade.
Granulometria do Pó
A qualidade e a consistência do pó de tinta também influenciam. Pós com granulometria muito grosseira ou com uma distribuição irregular de partículas tendem a apresentar maior dificuldade em fluir e nivelar, aumentando a probabilidade do defeito. O tamanho das partículas afeta diretamente a capacidade de formar uma espessura de película uniforme após a atração eletrostática e fusão, essencial para um bom acabamento metálico.
Distância e Ângulo de Aplicação da Pistola
A técnica de aplicação é um pilar no controle da qualidade e prevenção do efeito casca de laranja.
- Distância de Aplicação Incorreta: Aplicar o pó muito perto ou muito longe da peça pode gerar problemas. Muito perto pode levar a um acúmulo excessivo de pó em certas áreas, enquanto muito longe pode resultar em uma aplicação desigual e pulverização, afetando a aderência por atração eletrostática e o nivelamento.
- Pressão de Pulverização Inadequada: Uma pressão de ar muito alta pode criar um “borrifo” irregular, dificultando a formação de uma camada homogênea e contribuindo para o defeito.
- Movimento Inconsistente da Pistola: Movimentos erráticos ou velocidade de aplicação variável podem criar regiões de espessura de película diferentes, propiciando o surgimento da casca de laranja e comprometendo o acabamento metálico.
Diagnóstico e Identificação Visual do Efeito Casca de Laranja
Identificar a casca de laranja é relativamente simples para profissionais da pintura eletrostática. A inspeção visual em boas condições de iluminação geralmente revela a textura ondulada e irregular, que tira o brilho e a lisura esperados para um acabamento metálico de excelência. Comparar a peça com um padrão de qualidade aceitável ou com uma superfície lisa e bem acabada torna o diagnóstico ainda mais evidente. O grau de brilho, que é um indicador primário de qualidade do acabamento metálico, será visivelmente comprometido.
Como Solucionar e Prevenir o Efeito Casca de Laranja
A boa notícia é que o efeito casca de laranja é geralmente corrigível e prevenível com ajustes precisos no processo de pintura eletrostática:
- Controle Rigoroso da Espessura de Película: Utilize medidores de espessura (pente de úmida ou eletrônicos) para garantir que a camada de pó aplicada esteja dentro das especificações recomendadas pelo fabricante da tinta. Isso é crucial para um acabamento metálico uniforme.
- Otimização da Temperatura e Tempo de Cura em Estufa: Realize testes para determinar a curva ideal de temperatura e tempo de cura em estufa para cada tipo de substrato e pó (pó epóxi, poliéster, epóxi-poliéster). Monitore constantemente a estufa com termopares para garantir uniformidade.
- Verificação da Granulometria do Pó: Certifique-se de que o pó utilizado atenda aos padrões de granulometria. Pós de qualidade inferior ou mal armazenados podem apresentar problemas no fluxo e nivelamento.
- Ajuste da Distância e Pressão de Aplicação: Treine os operadores para manter uma distância, ângulo e velocidade de aplicação consistentes. Ajuste a pressão de pulverização e a vazão do pó para otimizar a deposição e evitar irregularidades.
- Preparo Adequado da Superfície: Embora não seja a causa principal da casca de laranja, uma superfície limpa e devidamente tratada (isenta de óleos, graxas e contaminação) sempre contribui para a qualidade geral do acabamento metálico e potencializa a resistência à corrosão.
- Qualidade e Manutenção do Equipamento: Verifique se as pistolas e os sistemas de recuperação de pó estão funcionando corretamente, sem obstruções ou desgastes que possam afetar a aplicação.
A atenção a esses detalhes e a manutenção preventiva dos equipamentos são fundamentais para assegurar que a pintura a pó não apenas proteja com alta resistência à corrosão, mas também valorize o produto com um acabamento metálico impecável. A diferença entre pintura a pó e pintura líquida industrial, nesse contexto, reside na forma como o defeito se manifesta e nas estratégias de correção, mas o objetivo final é sempre um acabamento durável e esteticamente superior.
Entender e dominar os fatores que levam ao efeito casca de laranja é um passo crucial para qualquer operação industrial que busca excelência em pintura eletrostática. Ao monitorar e ajustar continuamente os parâmetros de processo, é possível garantir que cada peça receba um acabamento metálico liso, resistente e de alta qualidade, maximizando a vida útil e o valor estético dos produtos revestidos com pó epóxi, poliéster ou epóxi-poliéster.
👉 Fale com a equipe da Jetcolor e descubra como a pintura eletrostática industrial pode proteger e valorizar os seus produtos — com qualidade, precisão e prazo.
Entre em contato com a Jetcolor agora mesmo e solicite um orçamento para o seu projeto.
Imagem por: Pexels